


Máy vẫn chạy Manual nhưng chuyển sang Auto lại không hoạt động? Với tình huống tủ điện PLC không chạy Auto, không nên vội kết luận PLC hỏng. Trước tiên, cần xác định máy không nhận lệnh chọn Auto, đã vào Auto nhưng không khởi động, hay dừng giữa chu trình. Mỗi trường hợp cần kiểm tra các tín hiệu khác nhau.
Tóm tắt nhanh: Kiểm tra trạng thái Auto/Manual trên HMI hoặc selector, lệnh Start, điều kiện an toàn, vị trí Home, trạng thái Ready/Fault của biến tần/servo, sau đó mới xem I/O và logic tuần tự. Nhân viên vận hành có thể ghi nhận cảnh báo bên ngoài; kiểm tra điện và chương trình cần người có chuyên môn.
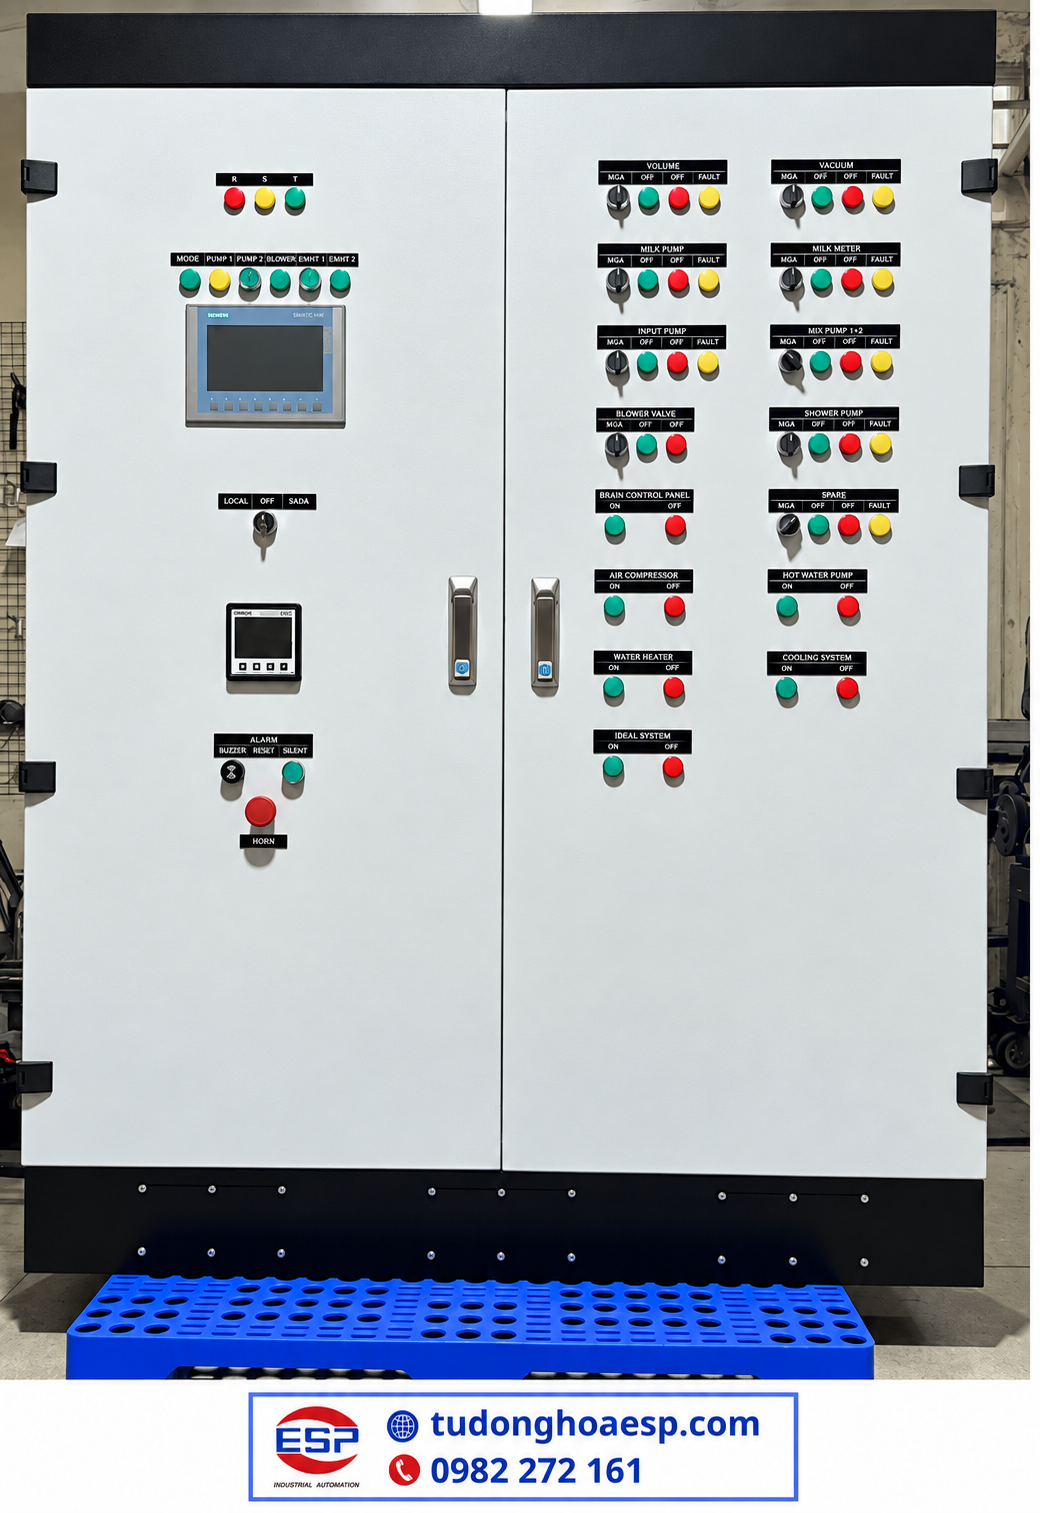
Phân biệt ba trường hợp PLC không chạy tự động
“Không chạy Auto” là mô tả hiện tượng, không phải một mã lỗi chung. Nếu phân biệt được máy đang dừng ở bước nào, đội bảo trì sẽ tránh kiểm tra lan man từ nguồn PLC đến toàn bộ motor.
- Không chuyển được sang Auto: HMI không xác nhận chế độ, selector chưa đúng hoặc chương trình chưa cho phép đổi mode.
- Đã ở Auto nhưng nhấn Start không chạy: thường cần xem điều kiện cho phép khởi động, vị trí gốc, lệnh Start và trạng thái thiết bị liên quan.
- Auto chạy rồi dừng giữa chu trình: tập trung vào bước đang chờ phản hồi, cảm biến chuyển bước, timer, alarm và trạng thái cơ cấu chấp hành.
Manual chạy được không đồng nghĩa cảm biến, liên động và logic Auto đều bình thường. Các chức năng an toàn vẫn phải hoạt động đúng thiết kế trong những chế độ liên quan.
Bảng tín hiệu cần kiểm tra khi tủ điện PLC không chạy Auto
Bảng sau giúp khoanh vùng ban đầu, không thay thế sơ đồ và I/O List. Mức ON/OFF hợp lệ và tên tín hiệu phụ thuộc từng máy.
| Nhóm tín hiệu | Dấu hiệu cần quan sát | Ý nghĩa khi khoanh vùng |
|---|---|---|
| Auto/Manual | HMI hoặc selector đã xác nhận Auto chưa? | Chưa nhận mode thì không nên truy lỗi ở motor. |
| Start/Stop | Lệnh Start có được nhận, Stop còn hiệu lực không? | Xác định chu trình đã được yêu cầu khởi động hay chưa. |
| Safety/interlock | Có cảnh báo Emergency Stop, cửa bảo vệ hoặc lỗi an toàn? | Điều kiện an toàn chưa hợp lệ phải xử lý đúng quy trình. |
| Vị trí ban đầu | Home/Origin, hành trình hoặc cảm biến hiện ở đâu? | Máy có thể đang chờ đủ điều kiện bắt đầu chu trình. |
| Drive Ready/Fault | Biến tần, servo có Ready hoặc báo lỗi? | PLC có thể đang khóa lệnh do thiết bị chưa sẵn sàng. |
| Phản hồi I/O | Cảm biến hoặc phản hồi contactor có đổi trạng thái? | Tìm bước logic đang chờ xác nhận từ hiện trường. |
Quy trình 7 bước khoanh vùng lỗi Auto của tủ PLC
Nên kiểm tra từ màn hình đến tín hiệu PLC; không thay thiết bị hoặc sửa hàng loạt thông số khi chưa tìm được điều kiện còn thiếu.
Bước 1: Ghi nhận chính xác màn hình và thời điểm dừng
Ghi lại màn hình HMI, mã alarm và bước chu trình đang hiển thị. Xác định máy lỗi khi chọn Auto, nhấn Start hay trong một công đoạn; quay video đúng hiện tượng nếu điều kiện an toàn cho phép.
Bước 2: Xác nhận chế độ Auto đã được tiếp nhận
Đối chiếu chế độ yêu cầu với chế độ thực tế trên HMI. Nếu selector đã chọn Auto nhưng PLC chưa nhận, kỹ thuật có quyền truy cập sẽ kiểm tra tín hiệu mode và truyền thông trước khi truy lỗi motor.
Bước 3: Xem lệnh Start và điều kiện cho phép chạy
Nhiều máy cần lệnh Start riêng sau khi vào Auto. Xem trạng thái Stop, Reset, alarm và permissive (điều kiện cho phép chạy). Không khởi động lại khi chưa bảo đảm an toàn vùng chuyển động.

Bước 4: Đối chiếu liên động an toàn và vị trí gốc
Quan sát cảnh báo Emergency Stop, cửa bảo vệ, safety relay và các điều kiện Home, xi lanh hồi hoặc vị trí chờ tùy máy. Không đấu tắt cảm biến, interlock hay chức năng bảo vệ để thử Auto. Tham khảo nguyên tắc liên động an toàn tủ PLC.
Bước 5: Đọc trạng thái Ready/Fault của biến tần, servo
Đọc trạng thái Ready/Fault và mã lỗi trên biến tần, servo; đối chiếu manual đúng model. Thiếu tín hiệu Ready có thể khiến PLC không cho phép chạy. Tránh xóa lỗi liên tục vì Manual hoạt động chưa chắc đồng nghĩa drive sẵn sàng cho Auto.
Bước 6: Đối chiếu input và bước sequence đang chờ
Kỹ thuật viên được cấp quyền có thể giám sát I/O mà không thay đổi chương trình. Đối chiếu tag, địa chỉ và phản hồi cảm biến với I/O List PLC. Nếu chu trình đang chờ một input, hãy xác minh cả trạng thái cơ khí và tín hiệu thực.
Bước 7: Chỉ kiểm tra output khi điều kiện Auto đã hợp lệ
Khi logic đã xuất lệnh mà cơ cấu không hoạt động, mới truy từ output qua relay, contactor đến tải. Xem bài PLC có output nhưng motor không chạy. Các phép đo trong tủ chỉ dành cho nhân sự có thẩm quyền và tuân thủ quy trình an toàn.
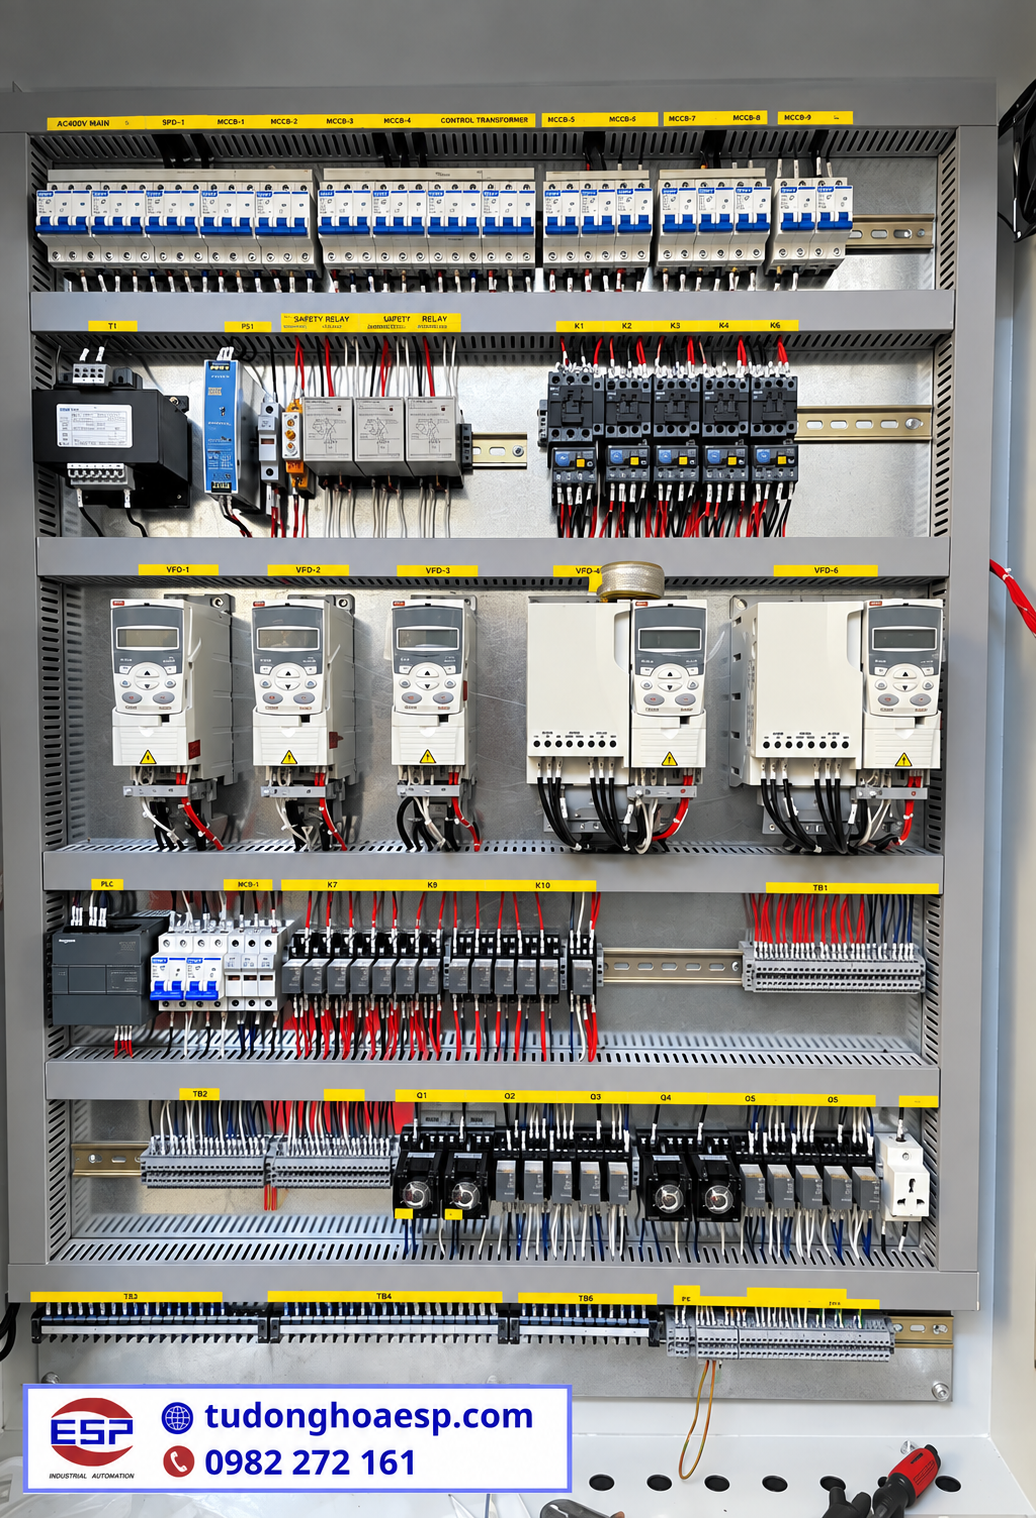
Vì sao PLC RUN và Manual hoạt động mà Auto vẫn không chạy?
Đèn RUN cho biết PLC đang thực thi chương trình, không chứng minh máy đủ điều kiện chạy Auto. Manual có thể cho phép điều khiển từng cơ cấu; còn Auto cần phối hợp mode, Start, Home, liên động và phản hồi hoàn thành bước.
Nếu lỗi xuất hiện sau khi thay cảm biến, HMI, drive hoặc sửa tủ, nên đối chiếu phần vừa thay với bản vẽ, tham số và chương trình hiện hành, thay vì mặc định phải nạp lại PLC.
Khi nào cần kỹ sư kiểm tra chuyên sâu?
Cần kiểm tra chuyên sâu nếu Auto không được ghi nhận, cảnh báo safety không rõ nguyên nhân, tín hiệu HMI không khớp hiện trường hoặc máy thường xuyên dừng cùng một bước. Hệ thống không có bản vẽ cũng cần khảo sát kỹ hơn.
Khi liên hệ E.S.P, hãy gửi model PLC/HMI, ảnh màn hình alarm, video lỗi, tình trạng chạy Manual và sơ đồ nếu có. Thông tin này giúp xác định phạm vi khảo sát, không thay thế chẩn đoán tại máy. Xem thêm nhóm giải pháp tủ điều khiển PLC.

Câu hỏi thường gặp về lỗi PLC không chạy Auto
Máy chạy Manual nhưng không chạy Auto có phải PLC bị hỏng không?
Chưa chắc. PLC có thể vẫn chạy nhưng thiếu tín hiệu chọn Auto, Start, Home, Ready hoặc điều kiện liên động. Cần biết máy không vào Auto hay đã vào Auto nhưng đang chờ một bước.
Nên kiểm tra tín hiệu nào đầu tiên khi tủ PLC không chạy Auto?
Kiểm tra HMI hoặc selector đã xác nhận Auto chưa; tiếp theo là Start, cảnh báo Stop/safety, Home và Ready/Fault. Thứ tự cụ thể phải dựa vào sequence và I/O List thực tế.
PLC có đèn RUN sáng thì có nghĩa Auto sẵn sàng chạy?
Không. Đèn RUN phản ánh trạng thái thực thi của CPU. Máy vẫn có thể thiếu Start, cảm biến vị trí hoặc tín hiệu sẵn sàng từ thiết bị khác.
Có nên đấu tắt cảm biến hoặc interlock để thử Auto không?
Không. Việc đấu tắt có thể vô hiệu hóa bảo vệ và gây chuyển động ngoài dự kiến. Cần kiểm tra theo quy trình an toàn, không dùng thao tác reset như một lệnh Start.
Cần gửi gì cho kỹ sư khi yêu cầu kiểm tra lỗi Auto?
Gửi model PLC/HMI, ảnh cảnh báo, video hiện tượng, trạng thái Manual, thời điểm Auto dừng, bản vẽ và I/O List nếu có để kỹ sư xác định hướng khảo sát.
Kết luận
Khi tủ điện PLC không chạy Auto, hãy xác định đúng biểu hiện, kiểm tra mode và Start, đối chiếu an toàn, Home, drive rồi mới truy I/O và sequence. Nếu thiếu sơ đồ hoặc chưa khoanh vùng được, liên hệ E.S.P qua 0982 272 161 để trao đổi hiện trạng.


