


FAT SAT tủ PLC là hai giai đoạn kiểm tra quan trọng trước khi một hệ thống điều khiển được nghiệm thu và đưa vào vận hành chính thức. FAT thường được thực hiện khi tủ còn ở phía đơn vị chế tạo nhằm kiểm tra phần cứng, đấu dây, I/O, chương trình PLC-HMI và các chức năng có thể mô phỏng. SAT được thực hiện sau khi tủ đã đến công trình, lắp đặt và kết nối với thiết bị thực tế để xác nhận hệ thống hoạt động đúng trong điều kiện hiện trường.
Điểm quan trọng không phải là làm thật nhiều bước kiểm tra, mà là xác định rõ mỗi giai đoạn phải chứng minh điều gì. Một checklist nghiệm thu tốt giúp bộ phận kỹ thuật phát hiện sai sót trước khi chúng trở thành vấn đề trong quá trình chạy máy, đồng thời tạo cơ sở rõ ràng để đối chiếu giữa yêu cầu ban đầu, bản vẽ, chương trình và hiện trạng sau bàn giao.
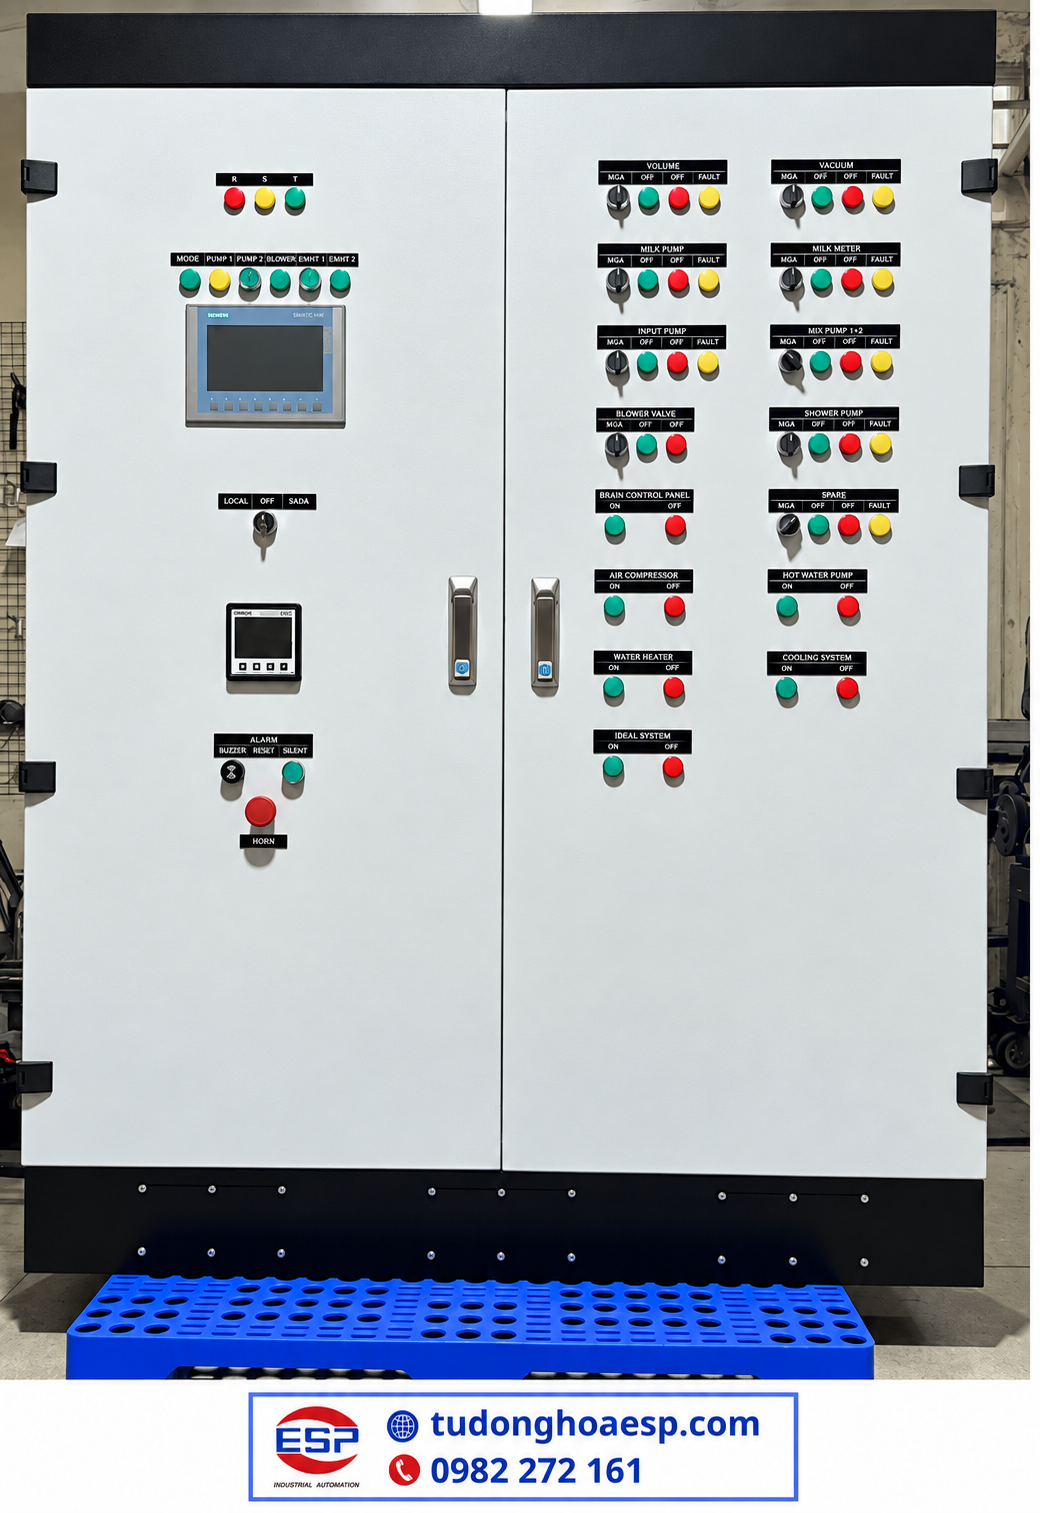
FAT Và SAT Tủ PLC Là Gì?
FAT tủ PLC – Factory Acceptance Test – có thể hiểu là giai đoạn kiểm tra nghiệm thu tại nơi chế tạo hoặc tích hợp hệ thống. Mục tiêu là xác nhận tủ đã được lắp ráp, đấu nối và lập trình theo phạm vi kỹ thuật đã thống nhất trước khi vận chuyển đến nhà máy.
SAT tủ PLC – Site Acceptance Test – được thực hiện tại địa điểm lắp đặt thực tế. Khi đó tủ không còn được xem như một cụm thiết bị độc lập mà phải làm việc cùng nguồn điện, cảm biến, motor, biến tần, servo, van, HMI và các hệ thống liên quan ngoài hiện trường.
Do đó, FAT và SAT có liên quan nhưng không nên thay thế cho nhau. FAT giúp tìm lỗi trước khi vận chuyển; SAT xác nhận những gì đã kiểm tra trong xưởng vẫn hoạt động đúng sau quá trình lắp đặt và tích hợp thực tế.
FAT Khác SAT Ở Điểm Nào?
Khác biệt lớn nhất nằm ở địa điểm, điều kiện kiểm tra và phạm vi thiết bị tham gia. FAT tập trung nhiều vào bản thân tủ và logic có thể mô phỏng; SAT phải kiểm tra tương tác giữa tủ với hệ thống thực tế của nhà máy.
| Tiêu chí | FAT | SAT |
|---|---|---|
| Địa điểm | Nơi chế tạo/tích hợp tủ | Nhà máy hoặc công trình |
| Mục tiêu chính | Phát hiện lỗi trước khi giao thiết bị | Xác nhận hệ thống sau lắp đặt |
| I/O | Có thể mô phỏng tín hiệu | Kiểm tra với thiết bị hiện trường khi phạm vi cho phép |
| Truyền thông | Kiểm tra thiết bị tích hợp sẵn hoặc mô phỏng | Kiểm tra mạng và thiết bị thực tế tại công trình |
| Kết quả | Cơ sở cho phép chuyển sang giao hàng/lắp đặt | Cơ sở nghiệm thu hệ thống tại hiện trường |
FAT Tủ PLC Cần Kiểm Tra Những Gì?
Ở giai đoạn FAT, nên ưu tiên phát hiện những lỗi có thể xử lý ngay tại xưởng thay vì để đến công trường. Checklist cần được xây dựng từ bản vẽ điện, I/O List PLC, sequence vận hành và phạm vi thiết bị đã thống nhất.
Kiểm tra phần cứng và nguồn điện
Kỹ thuật cần đối chiếu thiết bị thực tế với BOM và bản vẽ: PLC, module I/O, HMI, nguồn 24VDC, relay, contactor, MCB, terminal và các thiết bị điều khiển liên quan. Đồng thời kiểm tra cách đánh số dây, đánh tag, tiếp địa, phân tách dây động lực – tín hiệu và tình trạng đầu nối.
Test I/O và mapping tín hiệu
Mỗi DI, DO, AI và AO cần được đối chiếu với địa chỉ PLC, terminal, tên tag và chức năng trong chương trình. Mục tiêu không chỉ là thấy đèn Input hoặc Output sáng mà phải xác nhận tín hiệu đó đang đại diện đúng thiết bị và đúng chức năng.
Kiểm tra sequence, interlock và alarm
Những trình tự chạy tự động, điều kiện cho phép khởi động, điều kiện khóa liên động và cảnh báo cần được test theo tình huống đã thống nhất. Với các chức năng liên quan đến an toàn máy, phương án kiểm tra phải bám thiết kế và đánh giá rủi ro cụ thể, không mặc định xử lý như một I/O điều khiển thông thường.

SAT Tủ PLC Cần Kiểm Tra Gì Tại Nhà Máy?
SAT tập trung vào những yếu tố chỉ có thể xác nhận đầy đủ khi tủ đã kết nối với hiện trường. Đây là lúc cần kiểm tra sự khớp nhau giữa bản vẽ, dây ngoài hiện trường, cảm biến, thiết bị chấp hành, PLC, HMI và hệ thống truyền thông.
- Kiểm tra nguồn cấp, thứ tự pha và các nguồn điều khiển theo thiết kế.
- Loop check từ cảm biến/thiết bị hiện trường đến PLC và HMI.
- Test lệnh điều khiển motor, biến tần, van hoặc cơ cấu chấp hành trong phạm vi được phép.
- Kiểm tra trạng thái Run, Fault, Ready và các phản hồi cần giám sát.
- Kiểm tra interlock giữa các thiết bị và trình tự khởi động/dừng.
- Kiểm tra HMI: trạng thái, setpoint, alarm, quyền thao tác và màn hình vận hành.
- Kiểm tra truyền thông giữa PLC, HMI, biến tần hoặc hệ thống cấp trên nếu thuộc phạm vi dự án.
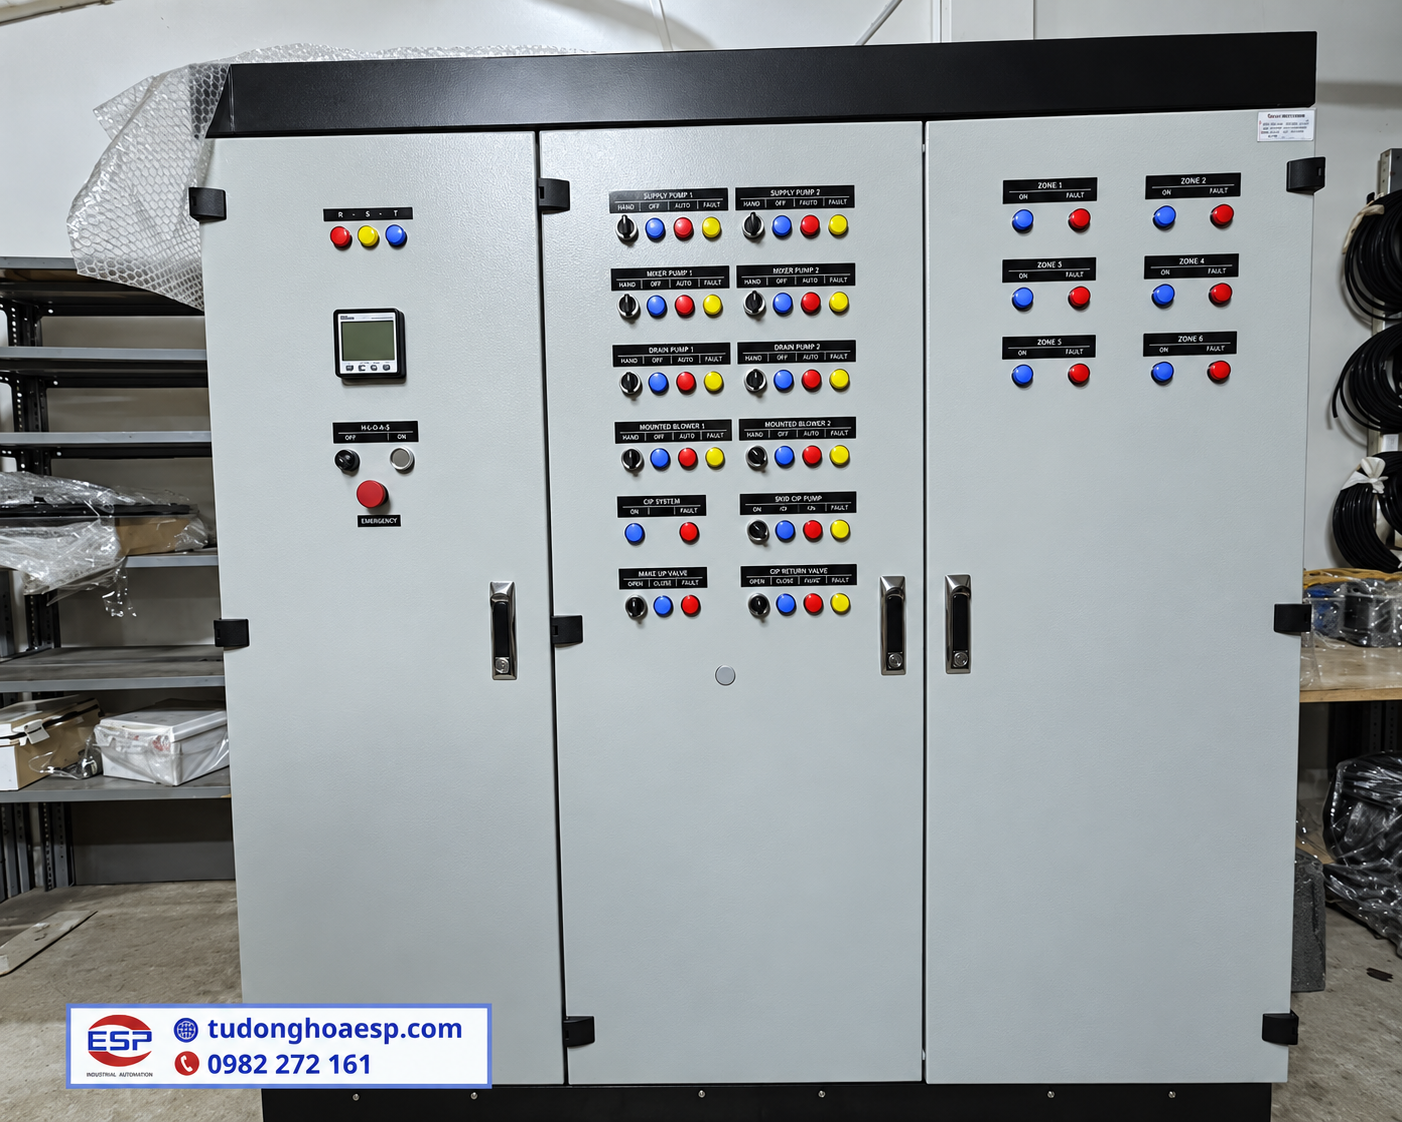
Checklist FAT Và SAT Tủ PLC Theo Từng Nhóm Hạng Mục
Checklist nên được lập theo từng nhóm thay vì chỉ có một dòng chung là “đã chạy thử”. Cách này giúp người nghiệm thu biết hạng mục nào đã pass, hạng mục nào còn tồn tại và nội dung nào cần kiểm tra lại sau khi khắc phục.
| Nhóm kiểm tra | FAT | SAT |
|---|---|---|
| Thiết bị/BOM | Đối chiếu model, số lượng, bố trí | Kiểm tra sau vận chuyển/lắp đặt |
| Nguồn điều khiển | Đo kiểm và test từng nhánh cần thiết | Xác nhận nguồn tại công trình |
| I/O | Mô phỏng và kiểm tra mapping | Loop check với thiết bị thực |
| PLC-HMI | Test logic, màn hình, alarm | Kiểm tra khi kết nối hệ thống thật |
| Interlock | Mô phỏng điều kiện | Xác nhận phản ứng thực tế |
| Truyền thông | Test các thiết bị có sẵn | Test mạng hiện trường hoàn chỉnh |
| Hồ sơ | Review bản phát hành trước giao | Chốt hồ sơ theo hiện trạng cuối |
Quy Trình Nghiệm Thu Tủ PLC Từ FAT Đến SAT
Một quy trình dễ quản lý có thể chia thành bảy bước. Trước tiên, hai bên chốt phạm vi và tiêu chí nghiệm thu. Tiếp theo đối chiếu phạm vi cấu hình tủ PLC, BOM, I/O List và bản vẽ trước khi FAT.
- Chốt tài liệu và phạm vi test.
- Kiểm tra ngoại quan, thiết bị, nguồn và đấu nối.
- Test I/O, PLC, HMI, alarm, sequence và interlock trong FAT.
- Ghi nhận các điểm chưa đạt và hoàn tất việc kiểm tra lại.
- Vận chuyển, lắp đặt và kết nối thiết bị hiện trường.
- Thực hiện SAT, loop check và chạy thử theo phạm vi được duyệt.
- Chốt các tồn tại còn lại và phát hành hồ sơ bàn giao cuối.
Nếu dự án đang ở giai đoạn chuẩn bị engineering, doanh nghiệp cũng nên hoàn thiện bản vẽ thiết kế tủ PLC trước khi xây checklist nghiệm thu. Khi bản vẽ, I/O List và chương trình sử dụng chung hệ tag, việc kiểm tra sẽ dễ truy ngược hơn.
Những Lỗi Dễ Bị Bỏ Sót Khi Commissioning PLC
Một hệ thống có thể chạy được nhưng vẫn chưa đủ điều kiện để xem là đã kiểm tra đầy đủ. Những lỗi khó chịu sau bàn giao thường nằm ở các chi tiết nhỏ như tag không đồng nhất, feedback chưa được kiểm tra, alarm không rõ nguyên nhân hoặc chương trình backup không đúng phiên bản cuối.
- Output PLC có nhưng chưa xác nhận phản hồi từ thiết bị.
- I/O trên bản vẽ khác địa chỉ thực tế trong chương trình.
- Alarm xuất hiện nhưng tên hoặc điều kiện reset chưa rõ.
- Mất truyền thông chưa được test tình huống phục hồi.
- Interlock chỉ thử trong điều kiện bình thường.
- File PLC/HMI backup trước chỉnh sửa khác phiên bản đang chạy.
- Bản vẽ chưa cập nhật các thay đổi phát sinh tại công trường.
Hồ Sơ Nên Chốt Sau FAT Và SAT
Giá trị của việc nghiệm thu không kết thúc khi máy chạy ổn. Bộ phận bảo trì cần có tài liệu đủ để truy lỗi và khôi phục hệ thống về sau. Phạm vi hồ sơ cụ thể phải được thống nhất theo từng dự án, nhưng về nguyên tắc nên xem xét bản vẽ cập nhật, I/O List, thông tin thiết bị, backup PLC-HMI, cấu hình truyền thông và biên bản test liên quan.
Nếu đang chuẩn bị một dự án mới, doanh nghiệp có thể xem thêm những thông tin cần cung cấp khi yêu cầu báo giá tủ PLC. Việc chốt đầu vào rõ ngay từ RFQ giúp tiêu chí FAT và SAT về sau bám đúng phạm vi hơn.
Khi Nào Cần Lập Punch List Và Test Lại?
Nếu trong FAT hoặc SAT còn điểm chưa đạt, nên ghi nhận thành danh sách tồn tại thay vì chỉ trao đổi miệng. Mỗi mục cần mô tả vấn đề, điều kiện phát hiện, hướng xử lý và trạng thái kiểm tra lại. Các lỗi có ảnh hưởng đến chức năng vận hành, interlock, tín hiệu hoặc hồ sơ cần được xác nhận lại sau khi chỉnh sửa.
Với doanh nghiệp đang chuẩn bị thiết kế mới hoặc cải tạo hệ thống, có thể tham khảo thêm nhóm tủ điều khiển PLC để đối chiếu các bước engineering, lựa chọn thiết bị, lập trình và chạy thử trước khi chốt phạm vi dự án.

Câu Hỏi Thường Gặp Về FAT SAT Tủ PLC
FAT tủ PLC có thể thay thế SAT không?
Không nên xem FAT là phương án thay thế SAT. FAT kiểm tra hệ thống trước khi giao hàng, trong khi SAT xác nhận hoạt động sau khi tủ đã lắp tại công trình và kết nối với nguồn, cảm biến, thiết bị chấp hành cùng hạ tầng truyền thông thực tế.
FAT tủ PLC có cần test toàn bộ I/O không?
Phạm vi test cần theo yêu cầu đã thống nhất của dự án. Tuy nhiên, việc kiểm tra mapping I/O, terminal, địa chỉ PLC và logic liên quan giúp phát hiện sớm lỗi đấu dây hoặc cấu hình trước khi tủ được đưa đến công trình.
SAT có cần test lại những hạng mục đã FAT không?
Một số hạng mục cần được xác nhận lại sau vận chuyển và lắp đặt, nhưng không nhất thiết lặp lại mọi test theo cùng cách. SAT nên tập trung thêm vào dây hiện trường, thiết bị thực, nguồn công trình, communication và tương tác giữa tủ PLC với máy hoặc dây chuyền.
Ai nên tham gia nghiệm thu FAT và SAT?
Thành phần tham gia phụ thuộc quy mô dự án. Thông thường cần có người hiểu phạm vi kỹ thuật của hệ thống, phía tích hợp và đại diện kỹ thuật hoặc vận hành của bên sử dụng để thống nhất tiêu chí, ghi nhận kết quả và xác nhận các điểm cần xử lý.
Nghiệm thu xong có cần lưu backup PLC và HMI không?
Nên xác định rõ yêu cầu backup trong phạm vi bàn giao. File được lưu cần tương ứng với phiên bản cuối đang vận hành để bộ phận bảo trì có cơ sở kiểm tra, phục hồi hoặc đối chiếu khi hệ thống phát sinh thay đổi về sau.


