


Bảo trì tủ điện PLC cần kiểm tra nguồn 24VDC, hệ thống làm mát, terminal, PLC/HMI, I/O và dữ liệu chương trình. Tủ đang chạy vẫn có thể sụt áp thoáng qua, quá nhiệt hoặc tiếp điểm kém mà đèn RUN không phản ánh.
Chờ máy dừng mới kiểm tra có thể làm tăng tổn thất sản lượng, nhân công và thời gian khởi động lại. Bài viết cung cấp 10 hạng mục bảo trì tủ điện PLC, công cụ đo, cảnh báo an toàn và lịch kiểm tra tham khảo.
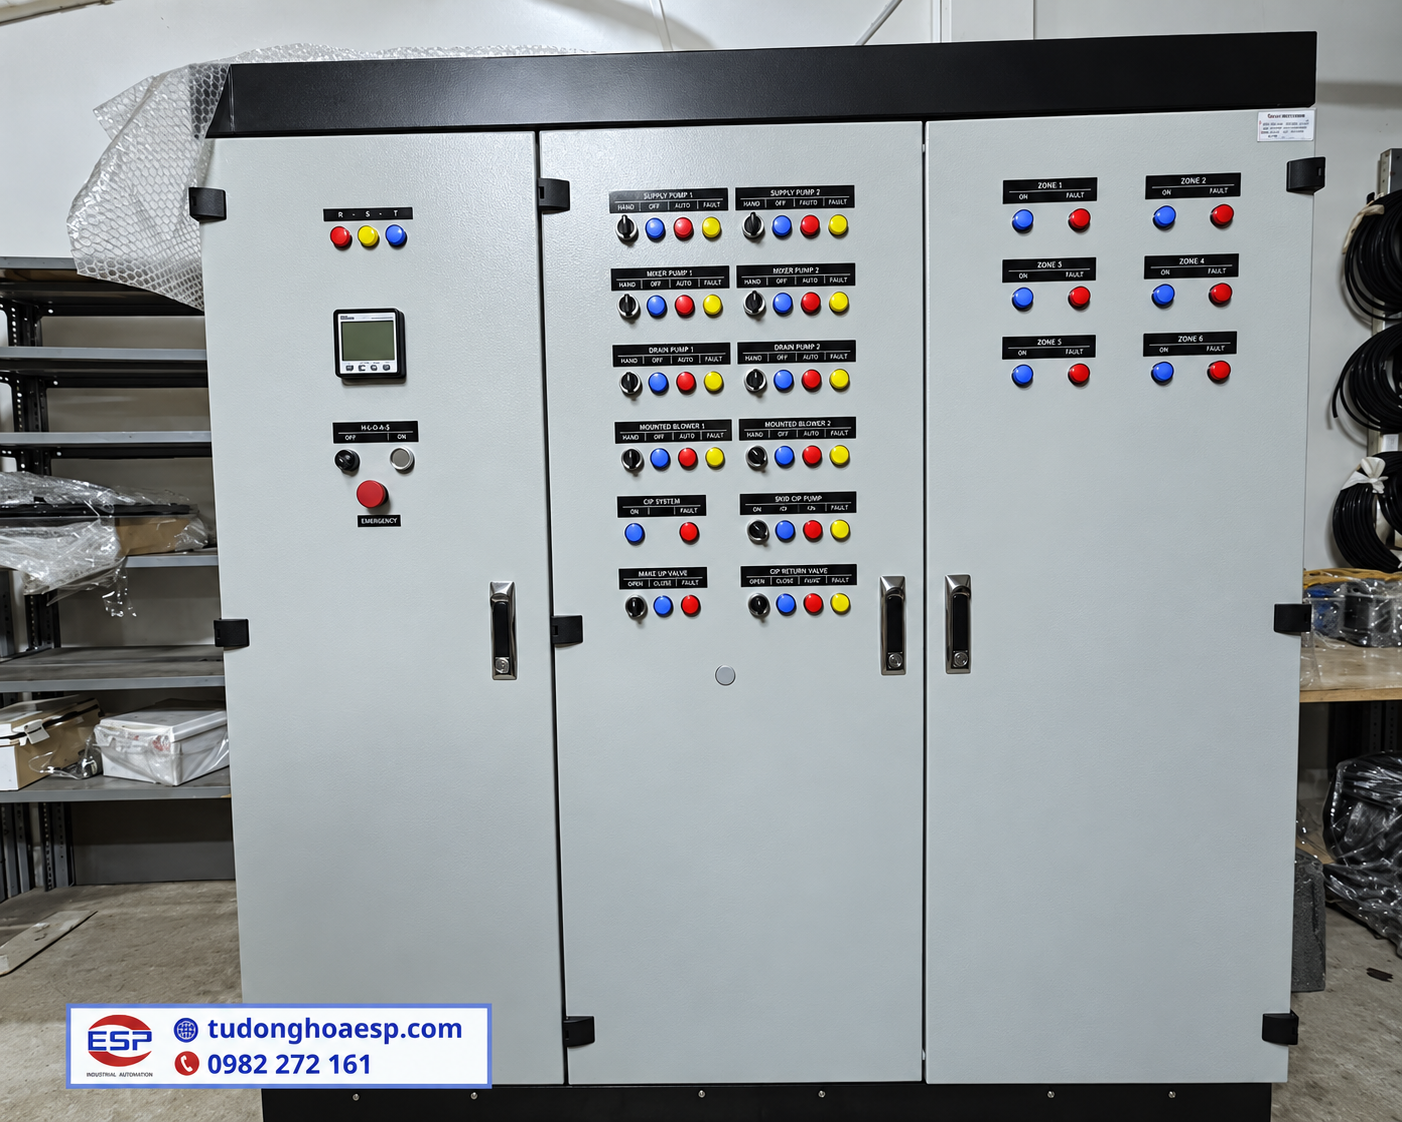
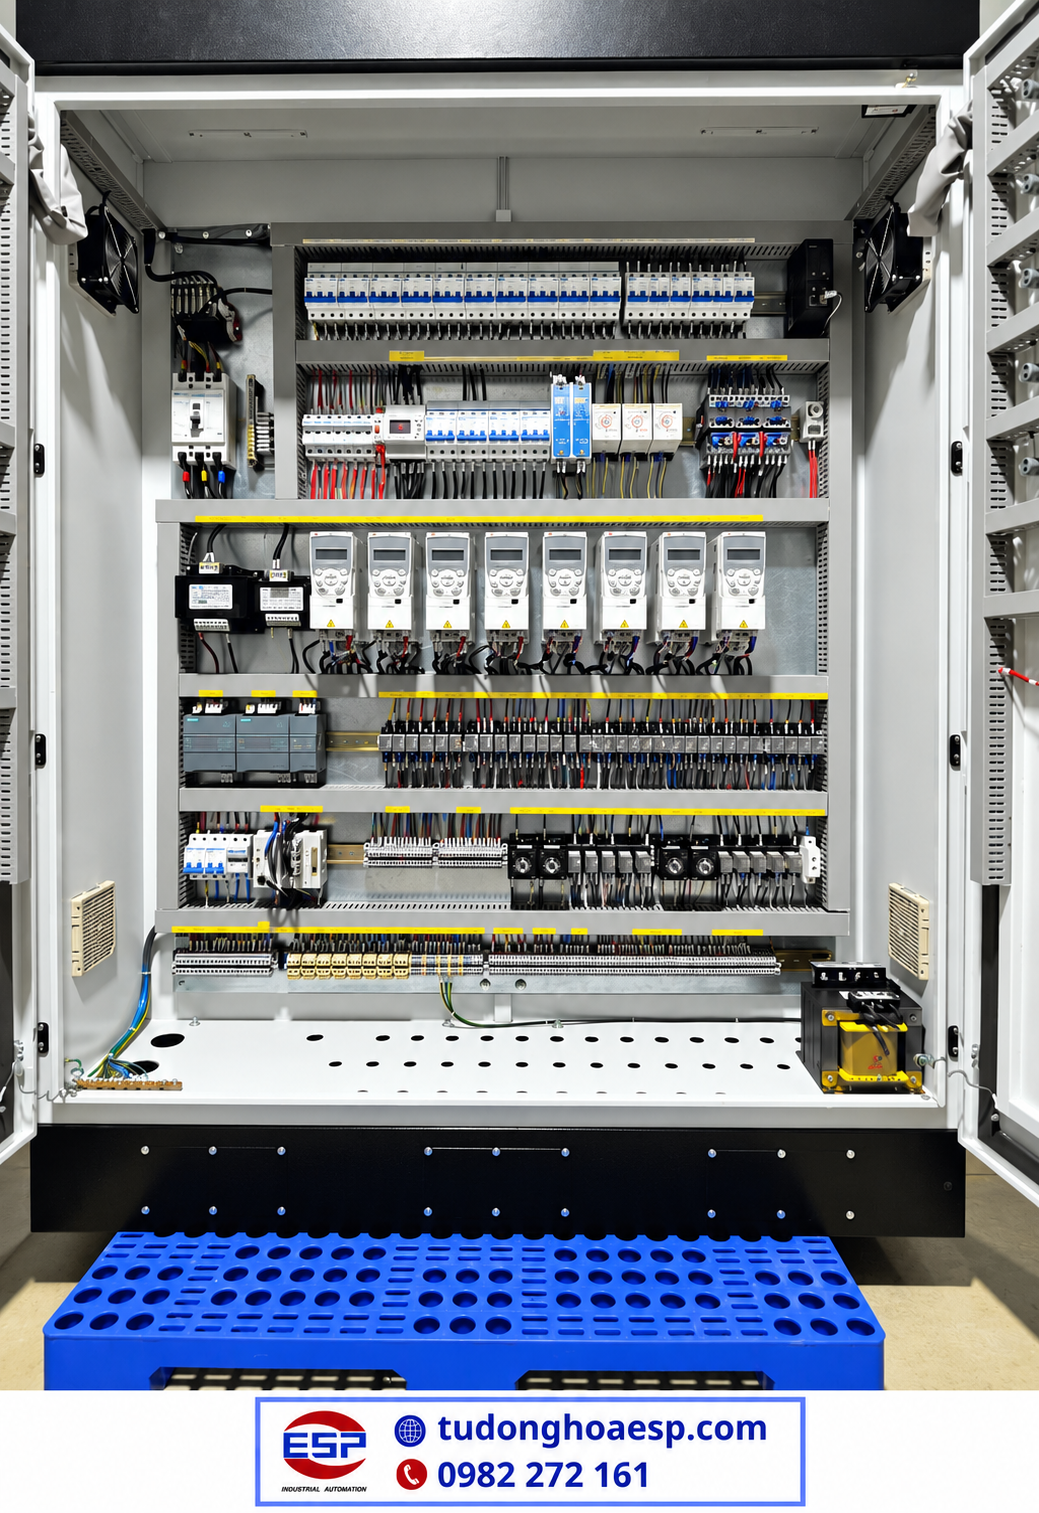
Vì sao cần bảo trì tủ điện PLC trước khi phát sinh sự cố?
Đo nguồn khi máy có tải quan trọng hơn chỉ xem đèn báo. Ví dụ, CPU Siemens S7-1200 DC dùng dải 20,4–28,8 VDC; mức 20,4 V là −15% so với 24 V danh định. Sụt thấp hơn dải cho phép có thể dẫn đến mất nguồn/reset tùy model, thời gian sụt. Nếu nguồn transmitter 4–20 mA không đủ, kết quả đo cũng có thể bất thường; không coi 20,4 V là ngưỡng chung cho mọi cảm biến.
Có thể đặt 25–35°C làm mức mục tiêu nhiệt tủ tham khảo, không phải tiêu chuẩn bắt buộc. Khi đo 55–60°C, cần đối chiếu giới hạn từng CPU, nguồn và điều kiện lắp. Với tụ nhôm điện phân, tăng thêm khoảng 10°C có thể làm tuổi thọ dự tính giảm gần một nửa; không suy rộng cho mọi linh kiện.
Chi phí gián đoạn có thể tính = giờ dừng × tổn thất/giờ + hao hụt vật tư + chi phí khởi động. Ví dụ giả định dừng 2 giờ, tổn thất 5 triệu đồng/giờ sẽ tương đương 10 triệu đồng trước các khoản khác; đây không phải số liệu thực tế của E.S.P.
Checklist 10 hạng mục bảo trì tủ điện PLC nhà máy
Một checklist bảo dưỡng tủ PLC cần có giá trị đo, điều kiện tải, model và kết luận. Đo khi có điện chỉ dành cho người đủ năng lực, được phê duyệt và có thiết bị bảo hộ phù hợp.
| Hạng mục | Cần kiểm tra | Công cụ & tiêu chí đối chiếu | Ý nghĩa thực tế |
|---|---|---|---|
| Vỏ tủ, gioăng, khóa | Bụi, nước, ăn mòn, lỗ cáp, gioăng. | Đèn soi, ảnh; đối chiếu cấp IP thiết kế. | Hạn chế hơi ẩm, bụi xâm nhập. |
| Quạt, lọc gió, thông gió | Bụi, tiếng quạt, luồng gió, nhiệt tại tải thực. | Cảm biến nhiệt; đối chiếu giới hạn hãng. | Phát hiện tích nhiệt. |
| Nguồn cấp 24VDC | Điện áp tại PLC khi tải thường và tải đỉnh. | DMM Min/Max, logger; oscilloscope xem ripple/nhiễu. True-RMS không thay scope ở tần số cao. | Khoanh vùng sụt áp/reset. |
| Terminal, dây, PE/Shield | Đầu nối, vết nóng, cách điện, PE và shield. | Camera nhiệt; tua-vít lực đúng mã (ví dụ UT 4: 0,6–0,8 Nm); đo liên tục PE. | Phát hiện tiếp xúc kém, lỗi nối đất. |
| MCB, relay, contactor | Trip, tiếng rung, vết cháy, tiếp điểm. | Camera nhiệt dưới tải theo quy trình an toàn; kiểm tra khi cô lập. | Nhận diện điểm quá nhiệt. |
| CPU PLC và module I/O | LED, log lỗi, scan cycle, pin nuôi nếu có. | Phần mềm hãng/diagnostic; kiểm tra pin S7-300, FX2N theo model. | Phân biệt lỗi module và logic. |
| HMI và truyền thông | Alarm, cáp, cổng mạng, mất kết nối. | Nhật ký sự kiện và chẩn đoán hãng. | Khoanh vùng gián đoạn dữ liệu. |
| Tín hiệu cảm biến/I/O | Tag, mapping, vòng 4–20 mA và nguồn nuôi. | DMM/loop calibrator đúng dải; không tự FORCE. | Tránh chẩn đoán nhầm. |
| Liên động và cảnh báo | Auto/Manual, alarm, dừng khẩn. | Biên bản test theo rủi ro; không bypass. | Duy trì chức năng bảo vệ. |
| Dữ liệu và hồ sơ | As-built, I/O List, backup, thay đổi cấu hình. | Lưu ngày, phiên bản, người duyệt, checksum nếu hỗ trợ. | Hỗ trợ phục hồi đúng bản. |
Lưu ý về PE: các mốc R < 4 Ω hoặc < 10 Ω có thể được yêu cầu cho điện cực nối đất trong một số thiết kế; không dùng làm ngưỡng chung cho tính liên tục dây PE/Shield. Đối chiếu bản vẽ và tiêu chuẩn áp dụng.
Đừng chỉ nhìn đèn RUN của PLC
RUN không xác nhận toàn bộ I/O hoạt động đúng. Một số Siemens S7-300 có SF (lỗi hệ thống), BF/BUSF (lỗi bus), FRCE/FORCE (có tín hiệu bị ép); không tự gỡ FORCE khi máy đang chạy. Mitsubishi có ERR, Omron có ERR/ALM; ý nghĩa phụ thuộc model và dạng nhấp nháy. Cần đọc diagnostic/manual, đối chiếu PLC có output nhưng motor không chạy.
Bảo trì phần mềm cần đi cùng phần cứng
Kiểm tra Battery low ở dòng CPU có pin nuôi RAM (một số S7-300, FX2N), tình trạng SD/CF card và quyền truy cập. Backup PLC/HMI, thông số biến tần/servo với ngày cập nhật, phiên bản, người duyệt và checksum/hash nếu hỗ trợ. Không tự thay pin, nạp đè hoặc định dạng thẻ khi chưa xem manual đúng model.
Nhà máy có thể gửi ảnh tủ, model PLC/HMI và dấu hiệu bất thường để trao đổi phạm vi khảo sát.

Quy trình kiểm tra tủ điện PLC nên thực hiện như thế nào?
Quy trình bảo trì hệ thống PLC phải tách quan sát khi vận hành với can thiệp bên trong. Đo có điện cần người đủ năng lực, dụng cụ phù hợp và phương án an toàn được phê duyệt.
- Thu thập: model, sơ đồ, log lỗi, nhiệt, tải và backup.
- Quan sát: đọc LED/alarm; đo có điện chỉ khi đủ điều kiện an toàn.
- Lập lịch dừng: xác định nguồn chính, UPS, nguồn cấp ngược và năng lượng lưu trữ.
- Cô lập LOTO: khóa/gắn thẻ, xử lý năng lượng dư, xác minh hết điện.
- Vệ sinh và kiểm tra: ưu tiên hút bụi ESD-safe nếu hãng cho phép; không dùng cọ cứng hoặc khí nén xưởng lẫn dầu, nước. Chỉ dùng contact cleaner nhanh khô, không dẫn điện khi đúng loại và hãng chấp thuận. Chạm bo/module sau cách ly điện với vòng ESD tiếp đất đúng cách; không đeo khi có nguy cơ chạm mạch mang điện.
- Khôi phục: lắp che chắn và test I/O, E-Stop theo kế hoạch được duyệt.
- Ghi biên bản: lưu số đo, lỗi tồn, phiên bản backup, người phụ trách.
Cảnh báo Megger: không áp 500/1.000 V trực tiếp lên PLC, HMI, I/O, biến tần/servo, nguồn điện tử. Trước khi đo dây/mạch cho phép, phải cô lập điện và ngắt đầy đủ các kết nối nguồn, tín hiệu tới thiết bị điện tử theo sơ đồ/manual, kiểm tra nguồn cấp ngược và xả điện sau thử. Điện áp thử phải do người có chuyên môn xác định.
Bao lâu nên bảo dưỡng tủ PLC một lần?
Không có lịch chung cho mọi tủ. Các mốc sau chỉ để lập kế hoạch tham khảo, phải điều chỉnh theo manual, bụi, độ ẩm, tải, lịch sử lỗi và đánh giá rủi ro.
Hàng tháng: xem nhiệt, alarm, lọc bụi và quạt; thay/vệ sinh lọc nếu cần. Mỗi 6 tháng: soi nhiệt mối nối dưới tải bởi người đủ năng lực, đo 24VDC, kiểm tra quạt CPU nếu có. Hằng năm/shutdown: vệ sinh sâu, kiểm tra lực siết theo manual, backup và test E-Stop theo quy trình; chức năng an toàn có thể cần kiểm tra sớm hơn.
Cần chuẩn bị gì trước khi yêu cầu khảo sát bảo trì?
Chuẩn bị ảnh tủ chụp an toàn, model PLC/HMI, sơ đồ, I/O List, log alarm, số đo nguồn/nhiệt, tình trạng backup, nhánh nguồn UPS và lịch shutdown. Không chia sẻ mật khẩu qua kênh công khai.
Nếu thiếu tài liệu, hãy rà soát hồ sơ bàn giao tủ PLC và checklist nghiệm thu. Khi cần đánh giá phạm vi nâng cấp, tham khảo nhóm tủ điều khiển PLC và giải pháp PLC–HMI.
E.S.P tiếp nhận hiện trạng để tư vấn phạm vi kiểm tra. Chi phí và lịch triển khai cần xác nhận sau khi có đủ thông tin.

Câu hỏi thường gặp về bảo trì tủ điện PLC
Bảo trì tủ điện PLC gồm những việc gì?
Gồm kiểm tra môi trường, nguồn, đầu nối, thiết bị đóng cắt, PLC/HMI, I/O, truyền thông, liên động và dữ liệu backup. Phạm vi tùy cấu hình tủ.
Tủ PLC vẫn chạy bình thường có cần bảo dưỡng không?
Có. Kiểm tra chủ động giúp nhận biết dấu hiệu suy giảm. Việc có cần dừng máy để kiểm tra sâu phải dựa trên đánh giá rủi ro.
Có thể vệ sinh tủ PLC khi đang cấp điện không?
Không tự ý mở tủ hoặc vệ sinh bên trong khi đang cấp điện. Phải cô lập và xác nhận hết điện; công việc bắt buộc có điện chỉ dành cho nhân sự đủ năng lực.
Bảo dưỡng tủ PLC có phải nạp lại chương trình không?
Không. Bảo dưỡng không đồng nghĩa với nạp chương trình. Chỉ chỉnh sửa khi có lý do kỹ thuật, bản sao lưu phù hợp và phê duyệt của nhà máy.
Nhà máy cần gửi thông tin gì để được tư vấn bảo trì?
Nên gửi ảnh tủ, model, hiện tượng, tài liệu sẵn có và thời gian dự kiến dừng máy. Kết luận kỹ thuật vẫn cần khảo sát hoặc đo kiểm phù hợp.
Bảo trì tủ điện PLC nhà máy cần có checklist theo hiện trạng, hồ sơ kết quả và thứ tự ưu tiên rõ. Nhờ vậy, doanh nghiệp có cơ sở lập kế hoạch xử lý phù hợp với vận hành sản xuất.


